

Kingslaser har udviklet en tør, laser-baseret proces til FPC-kredsløbsfremstilling og pudevindueåbning med en linjebredde så fin som 10 μm. Denne teknologi muliggør høj-præcisionssplejsning i ultra-store-applikationer, samtidig med at den reducerer kemisk forurening, forenkler processer, forkorter produktionscyklusser og sænker lønomkostningerne.
For at imødegå afhængigheden af manuel samling af nikkel- og aluminiumsterminaler i traditionelle CCS-metoder, introducerede Kingslaser et nyt design ved hjælp af udvidede kobberfoliefaner. Disse tapper er kompatible med ultra-tynde metaller (mindre end eller lig med 35 μm), inklusive kobber-kobber, kobber-aluminium og kobber-aluminiumslegeringer.
Ved hjælp af lasersvejsning kan kobberfolietappene bindes effektivt til aluminiumsskinnerne. Denne innovation eliminerer manuel samling, forbedrer automatisering og forbedrer procespålidelighed.
Forskningsbaggrund
Med den hurtige udvikling af den globale nye energiindustri og den eksplosive vækst på markedet for elektriske køretøjer har batteriteknologi, som en kernekomponent til elbiler, løbende gjort gennembrud med hensyn til høj sikkerhed, høj integration, letvægtsdesign og omkostningsreduktion. Samtidig er materialevalg og fremstillingsprocesser af CCS (Cells Contact System, integrerede samleskinner), en nøglekomponent i batterisystemet, også blevet konstant opgraderet for at imødekomme de stigende krav til overordnet køretøjsintegration og batterisystemkompleksitet.

Figur 1. CCS integrerede samleskinner er en af nøglekomponenterne i strømbatterisystemet
I øjeblikket betjener CCS primært signalsampling og strømopsamlingsfunktioner. Dets signalopsamlingskomponenter udviser en tendens til diversificering, hovedsageligt inklusive:
◎ Kabelbundter: Traditionelle, men pålidelige, med komplekse strukturer og lav integration;
◎ Flexible Printed Circuit (FPC) : Baseret på polyimid- eller polyesterfilm, der tilbyder fremragende fleksibilitet og stabilitet, er det en af de almindelige løsninger i dag;
◎ Fleksibelt fladt kabel (FFC): Enkel struktur, lav pris, velegnet til letvægtsdesign;
◎ Flexible Molded Circuit Board (FDC): Tilføjer støbeteknologi oven på FPC, hvilket giver stærkere tre-dimensionel tilpasningsevne;
◎ Fleksibelt fladt kabel (FFC) forbundet til fleksibelt støbt kredsløb (FCC): Integrerer FFC med FPC/FDC, hvilket forbedrer strukturel fleksibilitet og forbindelseseffektivitet, hvilket gør det til en ny løsning, der er i brug i øjeblikket.
Udforskningen og sameksistensen af flere tekniske ruter er primært rettet mod at reducere de samlede omkostninger ved CCS-produkter, især i prøveudtagningsdelen af BMS (Battery Management System), som tegner sig for cirka 55 % af de samlede omkostninger. Som følge heraf er høj-integration og lav-pris signalindsamlingsteknologi blevet et centralt fokus for forskning og udvikling.
På denne baggrund har Kingslaser fokuseret på innovationer inden for fleksibel kredsløbsteknologi siden 2023, og foreslået to kritiske procesforbedringsløsninger for at forbedre ydeevnen og produktionsopgraderingen af CCS:
● Fuldt tør proces til hurtig FPC-fremstilling
Denne proces bruger fuld laserbehandlingsteknologi til at fuldføre kritiske trin, såsom ætsning af FPC-kredsløbsmønstre og åbning af PI-filmvinduer. Sammenlignet med traditionelle våde processer forenkler det fremstillingsarbejdsgangen betydeligt, eliminerer brugen af kemiske reagenser og byder på fordele inden for miljøvenlighed, energieffektivitet og høj produktivitet. I øjeblikket har Kingslaser færdiggjort designet af anden-generationsproces og opnået relevante patenter.
● Kobber-Aluminiumlasersvejseteknologiforskning
Som svar på flaskehalsen i traditionel CCS, hvor FPC er forbundet til aluminiumsskinner gennem nikkelbelægning eller sprøjtestøbning, foreslog Kingslaser en ny løsning, der bruger direkte lasersvejsning til at forbinde FPC med aluminiumsskinner. Denne tilgang eliminerer mellemliggende forbindelsesmaterialer, forenkler strukturen, reducerer omkostningerne og forbedrer fremstillingskonsistensen. Teknologien blev udviklet i begyndelsen af 2024 som svar på en anmodning fra et børsnoteret selskab og har opnået foreløbige valideringsresultater.
Sammenfattende, som en kritisk komponent i batteripakker, påvirker design- og produktionsniveauet for CCS direkte ydeevnen og omkostningerne ved nye energikøretøjer. Udforskningen af flere løsninger til signalopsamlingsmoduler og implementeringen af nye teknologier betyder, at CCS er på vej mod højere effektivitet, større integration og lavere omkostninger.
En fuldstændig tør proces til hurtig FPC-fremstilling
Flexible Printed Circuit (FPC), almindeligvis omtalt som "flex board", er et printkort, der bruger fleksible isoleringsmaterialer som base og opnår elektronisk funktionalitet gennem præcise kredsløbsmønstre. Det giver adskillige fordele i forhold til traditionelle stive printkort, såsom fremragende fleksibilitet, letvægtsstruktur og overlegen elektrisk ydeevne. Som følge heraf er FPC'er meget brugt i smarte terminaler, bærbare enheder, medicinsk udstyr og nye energikøretøjer, hvilket gør dem til et centralt grundlag for at opnå miniaturisering, letvægtsdesign og integration i moderne elektroniske produkter.
FPC tilbyder fremragende fleksibilitet, hvilket tillader fri bøjning, foldning og vikling at tilpasse sig tre-dimensionelle rumlayouts, hvilket muliggør integration af komponentsamling og ledningsforbindelse. På grund af sin tynde og lette struktur reducerer FPC størrelsen og vægten af elektroniske enheder betydeligt, hvilket imødekommer efterspørgslen efter høj-densitet og kompakt design i moderne elektronik. Derudover giver FPC god varmeafledning, stærk loddeevne og nem installation, hvilket giver overlegen generel ydeevne. Især kompenserer den stive-fleksstruktur yderligere for begrænsningerne af fleksible kredsløb med hensyn til belastnings-bæreevne.
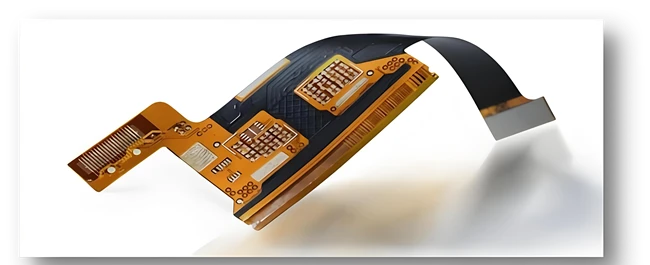
Figur 2. Foto af en FPC
FPC-fremstilling byder dog også på visse udfordringer. Da fleksible kredsløb typisk er specialdesignet-, involverer de højere design- og proceskrav, hvilket resulterer i betydelige forudgående investeringer og meget højere opstartsomkostninger sammenlignet med standardprintkort. Når produktionen er afsluttet, er modifikationer desuden vanskelige at implementere, hvilket ofte kræver justeringer af basistegningerne eller fotoplots, og reparationsprocessen for dæklag er også kompleks. Derudover begrænser arten af fleksible materialer skalerbarhed i masseproduktion, og fremstillingsprocessen kræver ekstremt præcis håndtering-enhver fejlhåndtering kan føre til kredsløbsskade eller funktionsfejl.
For at overvinde begrænsningerne ved traditionelle fremstillingsprocesser har Kingslaser været dedikeret til at udvikle laser-baseret FPC-fremstillingsteknologi siden 2004. Det år, da det leverede Kinas første FPC-laserkonturskæremaskine, kostede lignende udenlandsk udstyr så meget som 5,5 millioner RMB. Kingslaser, der stolede på uafhængig R&D, gennemførte med succes leveringen til en pris på omkring 1,5 millioner RMB, hvilket brød det udenlandske monopol og markerede begyndelsen på indenlandsk laserudstyrsanvendelse inden for fleksibel elektronikfremstilling. Navnlig var maskinen den første til at adoptere en lineær motor importeret fra Taiwans HIWIN Technologies på det tidspunkt, kombineret med et galvanometersystem, der etablerede en banebrydende "lineær motor + galvanometer" laserbehandlingsstruktur, der væsentligt forbedrede behandlingspræcision og responshastighed.
Med udgangspunkt i dette grundlag har Kingslaser fortsat med at fremme grønne fremstillingsteknologier til fleksible kredsløb ved at foreslå en hurtig FPC-produktionsproces baseret på konceptet fuldstændig tør fremstilling. Denne metode, der er centreret om laserbehandling, eliminerer flere komplekse trin, der findes i traditionelle våde processer-såsom ætsning, fremkaldelse og kemisk rensning-og etablerer en ny produktionsworkflow centreret om "rulle-til-rulle kontinuerlig laserbehandling." Sammenlignet med konventionelle metoder starter den nye proces med afvikling af råmaterialer, efterfulgt af laservindueåbning, laserkredsløbsmønstre og konturskæring, hvilket virkelig opnår en grøn fremstillingsmodel, der er fri for kemiske reagenser, spildevand og udstødningsemissioner.
Den traditionelle FPC-fremstillingsproces er ikke kun kompleks og pladskrævende-, men er også stærkt afhængig af kemiske reagenser, hvilket resulterer i betydelig miljøpåvirkning. Det kræver en betydelig manuel indgriben, hvilket fører til lange produktionscyklusser og højt energiforbrug. I modsætning hertil forenkler Kingslasers tør-procesteknologi produktionsflowet i høj grad ved at integrere flere trin gennem høj-præcisions laserbehandling, hvilket muliggør en fuldautomatisk, yderst effektiv og nul-forureningsmetode til fleksibel kredsløbsfremstilling. Især under opsætningen af rulle-til-kontinuerlig produktion kan laserudstyret problemfrit integreres med upstream- og downstream-materialehåndteringssystemer, hvilket giver en ideel grænseflade til stor-intelligent fremstilling.
Med hensyn til teknisk ydeevne byder denne proces på flere innovative gennembrud. For det første muliggør brugen af galvanometer-scannet laserbehandling et mere fleksibelt og frit kredsløbsmønsterdesign, der opnår en minimumslinjebredde på 100 mikron. Dette opfylder kravene til høj-præcision og høj-kompleksitet FPC-produktion og giver mulighed for tilpassede størrelser baseret på kundens krav, hvilket forbedrer produktkompatibiliteten markant. For det andet eliminerer den fuldstændigt tørre laserproces fuldstændig den kemiske forurening, der er forbundet med traditionelle våde metoder, og realiserer en virkelig miljøvenlig og ren produktion i overensstemmelse med de nuværende tendenser inden for grøn fremstilling. Derudover reducerer processen i høj grad krav til arbejdskraft og antallet af overordnede fremstillingstrin, hvilket forkorter produktionscyklusser betydeligt og forbedrer produktionseffektiviteten,-gør den velegnet til nutidens markedskrav om hurtig produktgentagelse og hurtig levering.
Fra et omkostnings-kontrolperspektiv eliminerer den fuldstændigt tørre proces behovet for trykforme og ætsende kemikalier, hvilket forbedrer materialeudnyttelsen markant, samtidig med at yderligere materialespild reduceres til næsten nul, hvilket hjælper virksomheder med at opbygge en mere konkurrencedygtig omkostningsstruktur. Samtidig løser processen, ved håndtering af FPC-behandling i stor-format, effektivt udfordringen med at opretholde splejsningsnøjagtighed i traditionelle metoder, hvilket muliggør høj-præcision, kontinuerlig produktion af store--FPC'er.
Forskning i kobber-aluminiumlasersvejsning i CCS
I fremstillingsprocessen af integrerede samleskinner i CCS er svejseudstyr et kritisk procestrin, der primært involverer to metoder: lasersvejsning og ultralydssvejsning. I traditionelle processer kræver forbindelsen mellem FPC og aluminiumsskinne typisk en mellemliggende overgangskomponent-en nikkelplade. Den ene ende af denne nikkelplade er forbundet til FPC'en, mens den anden ende er svejset til aluminiumsskinnen ved hjælp af lasersvejsning (såsom fiberlasersvejsning). På grund af den langvarige SMT-svejseproces inden for-trin (f.eks. lodning, tunnelovne osv.), overstiger produktionslinjens samlede længde ofte 15 meter, hvilket fører til kompleks procesflow, stort udstyrsfodaftryk og lav produktionseffektivitet.

Figur 3. Skinnesvejsning af batterimodul
For at optimere denne proces er der foreslået en ny tilgang, der bruger lasersvejsning til direkte at forbinde FPC'en til samleskinnen, hvilket eliminerer behovet for den mellemliggende nikkelplade. Denne løsning reducerer antallet af procestrin og har potentialet til at forbedre svejseeffektiviteten og den samlede kompakthed af produktionslinjen. Det repræsenterer en lovende ny kobber-aluminiumssvejseteknologi, der er værdig til yderligere forskning og promovering.
Med hensyn til valg af svejsemetode giver ultralydssvejsning fordele såsom at være ren og miljøvenlig, lave omkostninger, høj effektivitet og nem automatisering. Men på grund af blødheden og den ekstreme tyndhed af kobberfolien på FPC'er, kræver denne metode ekstrem høj præcision og stabilitet i svejsekontrol, samt overfladerenhed af materialerne. Ellers kan der let opstå problemer som svejsegennemtrængning eller falsk svejsning.
Til sammenligning skiller lasersvejsning sig ud i industriel automatiseret produktion på grund af dens høje præcision, høje hastighed, -kontaktfri drift, brede materialekompatibilitet, forureningsfrie-proces og fremragende gentagelighed. Det kommer dog med højere udstyrsomkostninger, større teknisk kompleksitet og strengere miljøkontrolkrav.
I øjeblikket involverer en almindelig procesrute i CCS integreret samleskinnefremstilling at bruge nikkelpladeterminaler til at forbinde FPC'en og aluminiumsskinnen. I denne opsætning opnås forbindelsen mellem nikkelpladen og aluminiumsskinnen typisk gennem ultralyds- eller lasersvejsning, mens forbindelsen mellem nikkelpladen og FPC'et udføres ved hjælp af laserlodning. Denne tilgang kræver to forskellige svejseprocesser, hvilket ikke kun øger proceskompleksiteten, men også begrænser automatiseringsniveauer og produktionseffektivitet.
Direkte svejsning af kobber og aluminium uens metaller står over for adskillige tekniske udfordringer. På den ene side adskiller kobber og aluminium sig væsentligt i fysiske egenskaber såsom termisk ledningsevne, termisk udvidelseskoefficient og smeltepunkt, hvilket gør metallurgisk binding vanskelig. På den anden side, inden for forskellige temperatur- og sammensætningsområder, har der en tendens til at danne sprøde intermetalliske forbindelser mellem kobber og aluminium, hvilket kan kompromittere den mekaniske og elektriske ydeevne af svejseforbindelsen alvorligt.

Figur 4. Direkte svejsning af kobber og aluminium uens metaller står over for adskillige tekniske udfordringer
For at løse denne tekniske udfordring har Kingslaser udviklet en kobber-alulig metalsvejseteknologi baseret på grøn laser, som direkte forlænger FPC-kobberfolien og svejser den til aluminiumsskinnen, hvilket eliminerer behovet for den mellemliggende nikkelplade. Denne tilgang demonstrerer fordelene ved grøn lasersvejsning ved håndtering af stærkt reflekterende materialer som kobber og aluminium.
I eksperimentet blev en standard 70μm ultra-tyndvalset kobberfolie fra en FPC brugt som fanen, lap-svejset til en 2,5 mm aluminiumsskinne med kobberfolien placeret på det øverste lag. Galvanometeret styrede spirallaserbanen for at øge det spændingsbærende område af kobberfoliesvejsezonen. Ved at justere procesparametre såsom kraft, hastighed, defokuseringsmængde og spiralbanestørrelse, blev nøgleydelsesindikatorer-inklusive svejseoverflade og tværsnitsmorfologi, svejsegennemtrængningsdybde og afrivningsstyrke-evalueret systematisk.
Lignende udfordringer med tynde-filmfaner dukker op i hele celleproduktionen, herunderbatteriflig og svejseprocesser.
Eksperimentelle resultater viser, at en passende laserkraft kan opnå lokaliseret smeltning af kobberfolien, hvilket giver svejsninger med god kontinuitet og ensartet dannelse. Afrivningsstyrken kan nå over 30N, og svejseeffekten er væsentligt bedre end den, der opnås med for høj eller lav effekt, hvilket kan føre til-gennembrænding eller falsk svejsning. Svejsehastighed spiller også en afgørende rolle i svejsemorfologi, hvilket kræver en balance mellem forarbejdningseffektivitet og svejsekvalitet.

Figur 5. Afskalningsstyrke af samlinger ved forskellige svejsekræfter.
Når strømmen er korrekt justeret, forbedres kobber - aluminiumsbindingen og svejsedannelsen,
hvilket fører til højere trækstyrke i det effektområde
Efter mere end et års teknisk udvikling har Kingslaser opnået en række gennembrud inden for svejseudstyrsteknologi til ultra-tynde metalmaterialer-såsom kobber-til-aluminium, kobber-til-kobber og aluminium-til (-lignende med (-) 35μm)-med forbedringer set på flere nøgleområder.
For det første er udfordringen med deformation og store bindingshuller i ultra-tynde metaller blevet løst effektivt, hvilket væsentligt reducerer risikoen for falsk svejsning og over-svejsning. For det andet er bearbejdningseffektiviteten blevet forbedret ved at udvikle et automatisk opretningssvejsesystem, CCS-produktionslinjens længde forkortet og produktionsplads sparet. For det tredje er der introduceret skræddersyede laserkilder med specifikke bølgelængder for at tackle sprødhedsproblemet i uens metalsvejsesamlinger, som effektivt afbøder revner og utilstrækkelig styrke. Endelig har elimineringen af nikkelplademellemprodukter reduceret materialeomkostningerne, hvilket giver økonomiske fordele for stor-produktion af CCS.
Derudover er der blevet udført kontinuerlig optimering inden for områder som den pneumatiske borepatron og galvanometer koaksial vision svejsesoftware. Systemet har nu næsten nået målet om 100 % svejsepunktspålidelighed, hvilket giver stærk teknisk support til CCS-produktion af høj-kvalitet.
Forskningsresultater og ansøgningsoversigt
I forskningen i lasersvejseteknologi til FPC og kobber-aluminium uens metaller har Kingslasers projektteam opnået adskillige resultater med praktisk anvendelsesværdi og har udviklet systematisk udstyr og procesløsninger.
Inden for FPC-fremstilling har Kingslaser udviklet en anden-generationsrulle-til-at rulle fuldt laser-baseret tør-proces-FFC-produktionssystem, hvilket væsentligt forbedrer automatiseringsniveauet for fremstilling af fleksible printkort. Udstyret anvender en kontinuerlig rulle-fremføringsmetode, der understøtter materialer op til 550 mm i bredden med en positioneringsnøjagtighed på ±0,003 mm. Ved præcist at kontrollere viklingshastigheden (0,1-10 m/min) og skærelinjebredden (så smal som 0,03 mm) og integrere et CCD-visionssystem til automatisk målgenkendelse og høj-præcisionsmønstersyning (±0,01 mm), er systemet i stand til at imødekomme kravene til højdensitetsstruktur og F}PC-struktur{13}.

Figur 6. 2og - Generation Roll - til - Roll Fuld Laser - Baseret tør - Process FFC-produktionsenhed
Denne teknologi forbedrer ikke kun produktionseffektiviteten-med en månedlig outputkapacitet på ca. 10.000-15.000 kvadratmeter (svarende til en outputværdi på ca. 1,6 til 2,4 millioner RMB)-men eliminerer også kemiske rester og miljøforurening forbundet med traditionelle våde processer, hvilket stemmer overens med tendensen til grøn fremstilling. Relaterede innovationer er blevet tildelt et opfindelsespatent med titlen "A Rapid FPC Manufacturing Process Based on Fully Dry Process", der fremhæver dens stærke tekniske originalitet og brede industrielle anvendelsespotentiale.
Til kobber-alulignende metalsvejsning har projektteamet udviklet en grøn lasersvejsningslinje, der er specielt designet til den nye energibatteriindustri. Dette udstyr anvender en høj-, høj-laserkilde, og den grønne laser tilbyder fordele såsom høj absorptionshastighed, lavt sprøjt, høj effektivitet, fremragende stabilitet og overlegen strålekvalitet. Det bruges primært til svejsning af ultra-tynde metalmaterialer såsom kobber, aluminium, nikkel og sølv.

Figur 7. CCS Green Laser Welding Production Line Udstyr
Kingslaser har også med succes opnået et opfindelsespatent med titlen"En lasersvejsemetode til kobber-aluminum uens metaller"baseret på denne teknologi.
For at udvide disse resultater til bredere samleskinnesammenføjningsscenarier henvises til voresskinnesvejseproces og fejlfindingsvejledning.
Om os
Wuhan Kingslaser Technology Co., Ltd.blev etableret i 2016 med fokus på forskning og industriel anvendelse af lasermikro-fremstillingsteknologier. I de seneste år har virksomheden koncentreret sin F&U-indsats om laserfremstillingsteknologier til perovskit-solceller, udført-dybdegående undersøgelser og udviklet en række høj-ultrahurtigt laserbehandlingsudstyr til dette område. Disse løsninger tilbyder flere fordele, herunder at øge cellernes effektive strømgenereringsområde, reducere energiforbrug og produktionscyklusser og integrere multi-funktionelle laserprocesser. Dette fremskridt har væsentligt forbedret niveauet af automatisering og intelligens i fremstilling af perovskitceller.

Det er bemærkelsesværdigt, at Kingslaser allerede i 2012 med succes leverede sit første mellemstore-til-store-perovskit-solcelle-laboratorieudstyr og blev en af de tidligste virksomheder i Kina, der gik ind på dette felt. Efter mere end et årti med teknologisk udvikling og markedsudvidelse har virksomheden etableret samarbejdsrelationer med over 100 universiteter, forskningsinstitutioner og virksomheder, der beskæftiger sig med perovskite batteri R&D. Disse samarbejder dækker forskellige perovskitcelleteknologier, herunder både mesoporøse og plane strukturer. Kingslaser har også udviklet et omfattende sæt af laserproduktionsløsninger, der er skræddersyet til forskellige størrelsesspecifikationer, som viser stærke evner inden for kundetilpasning og teknisk implementering.
Gennem kontinuerlig innovation og integration af forskning med industriel anvendelse har Kingslaser etableret en førende teknologisk fordel inden for perovskit-solcellefremstillingsudstyr, hvilket giver stærk støtte til kommercialiseringen af næste-generations solceller.